Correo electrónico : info@mellow-rotomolding.com
Teléfono : +8613950345629
Whatsapp : +8613950345629
Seleccionar el proceso de conformado de polímeros adecuado constituye una decisión de ingeniería fundamental en las primeras etapas para los diseñadores y equipos de compras de los fabricantes de equipos originales (OEM). Una discrepancia entre la selección del proceso y los requisitos funcionales puede resultar en gastos excesivos en herramientas, no conformidad dimensional o un rendimiento comprometido a largo plazo de las piezas de plástico (Kalpakjian y Schmid, 2020). Tres rutas dominantes de fabricación de termoplásticos —moldeo rotacional, moldeo por soplado y moldeo por inyección— operan bajo regímenes de presión y temperatura distintos, que definen su envolvente geométrica, las limitaciones de los materiales y el rango de producción económica.

Moldeo rotacional (Rotomolding / Rotomoulding)
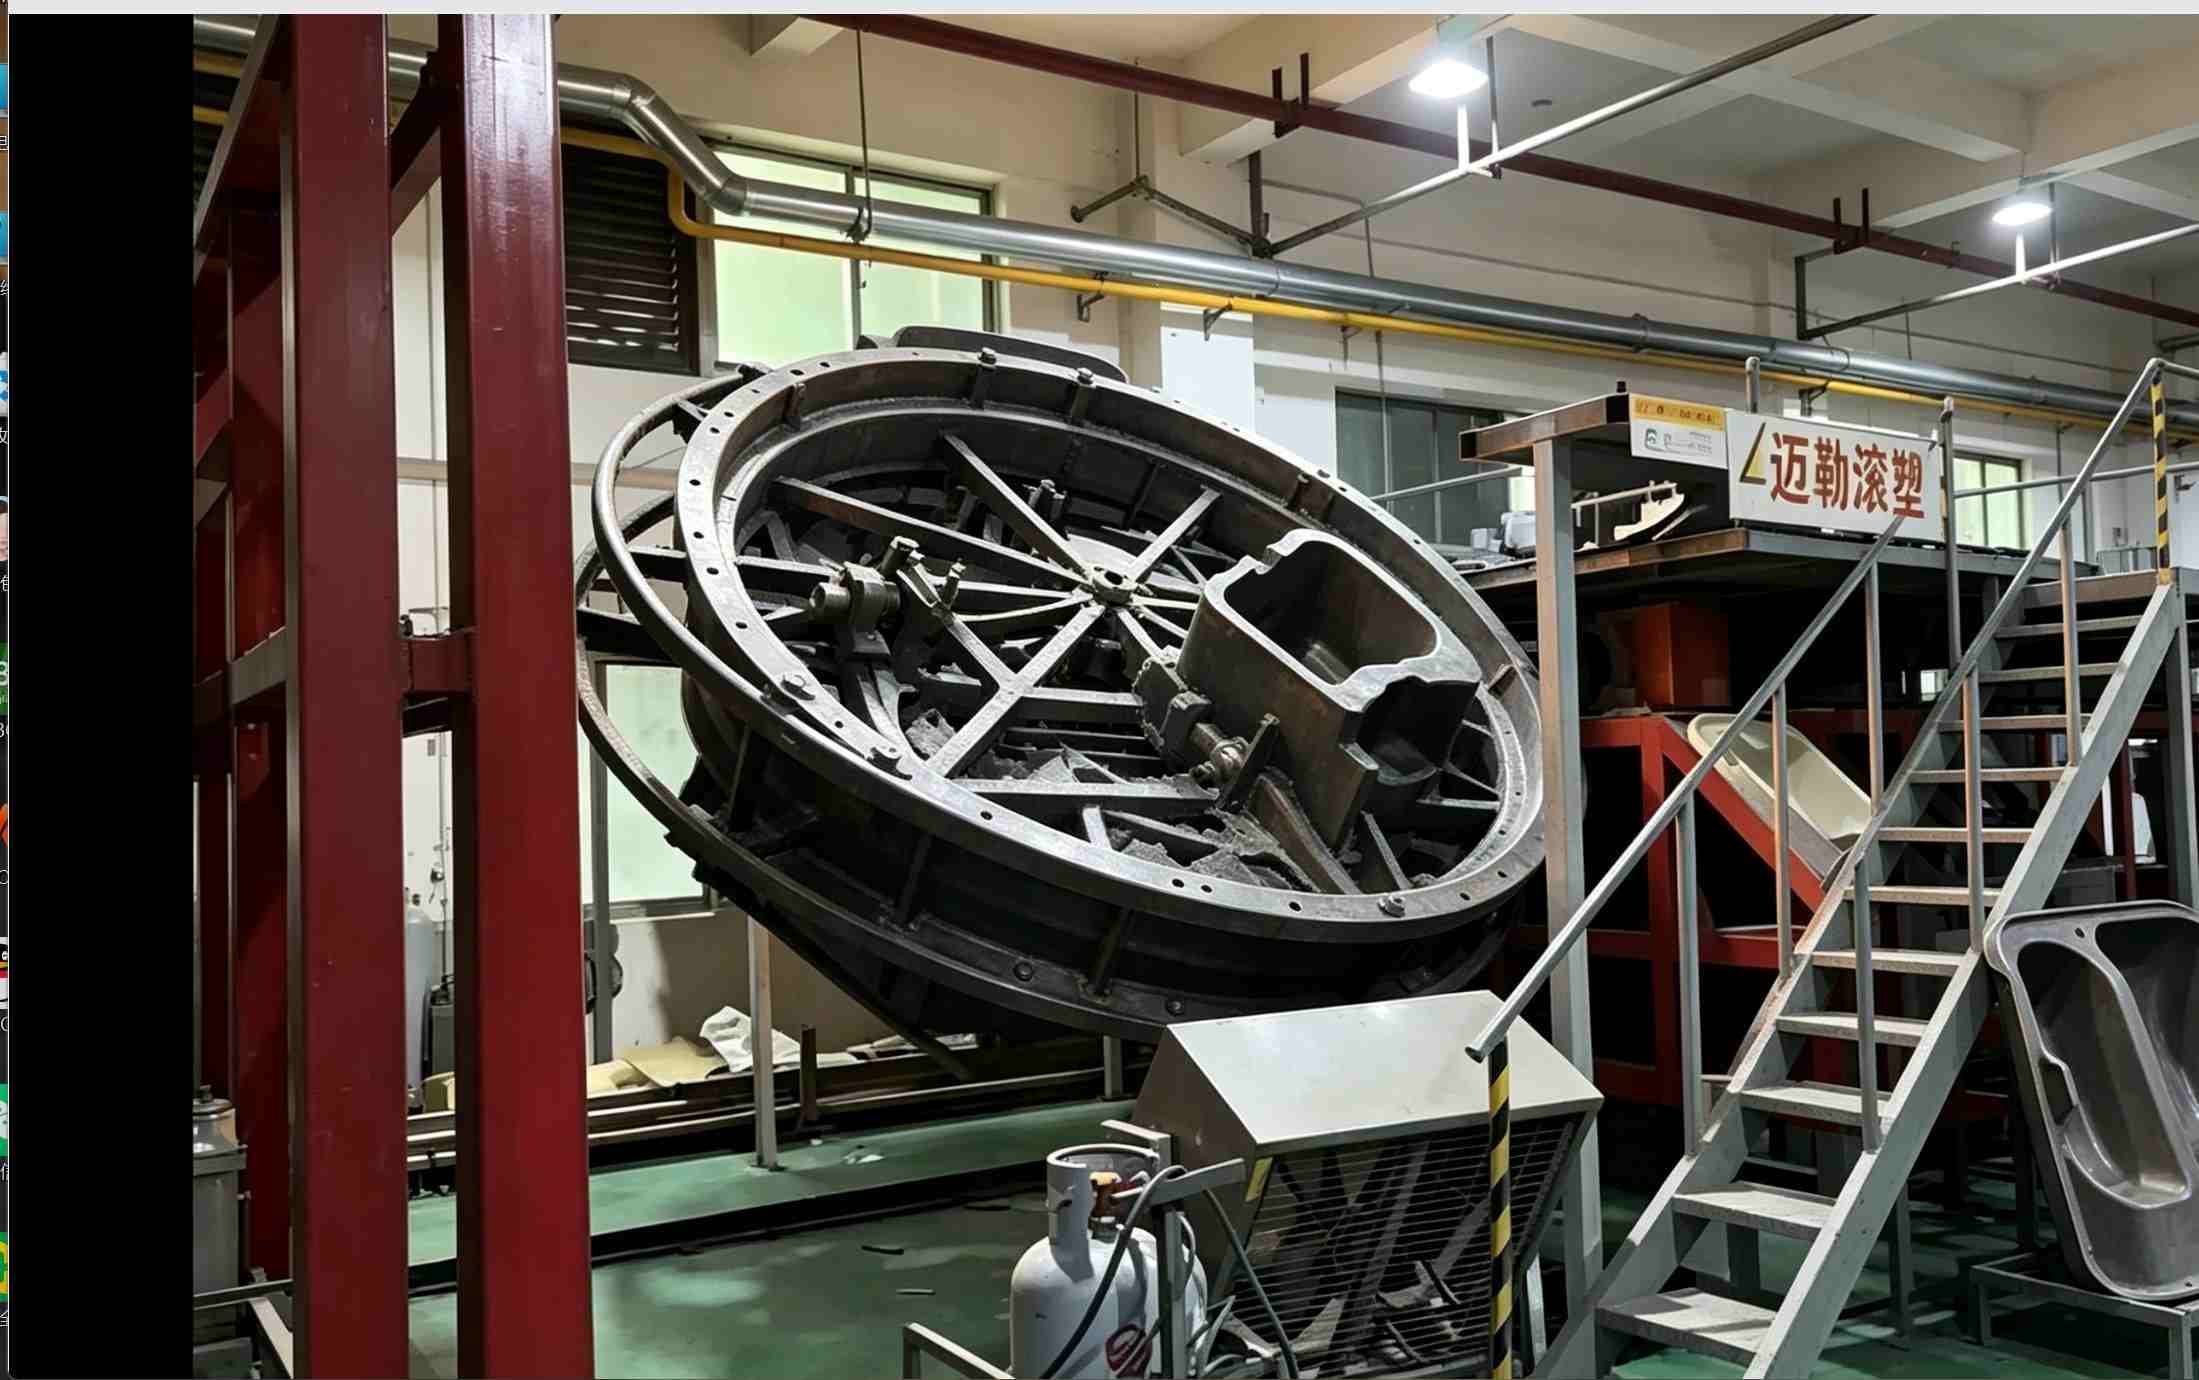
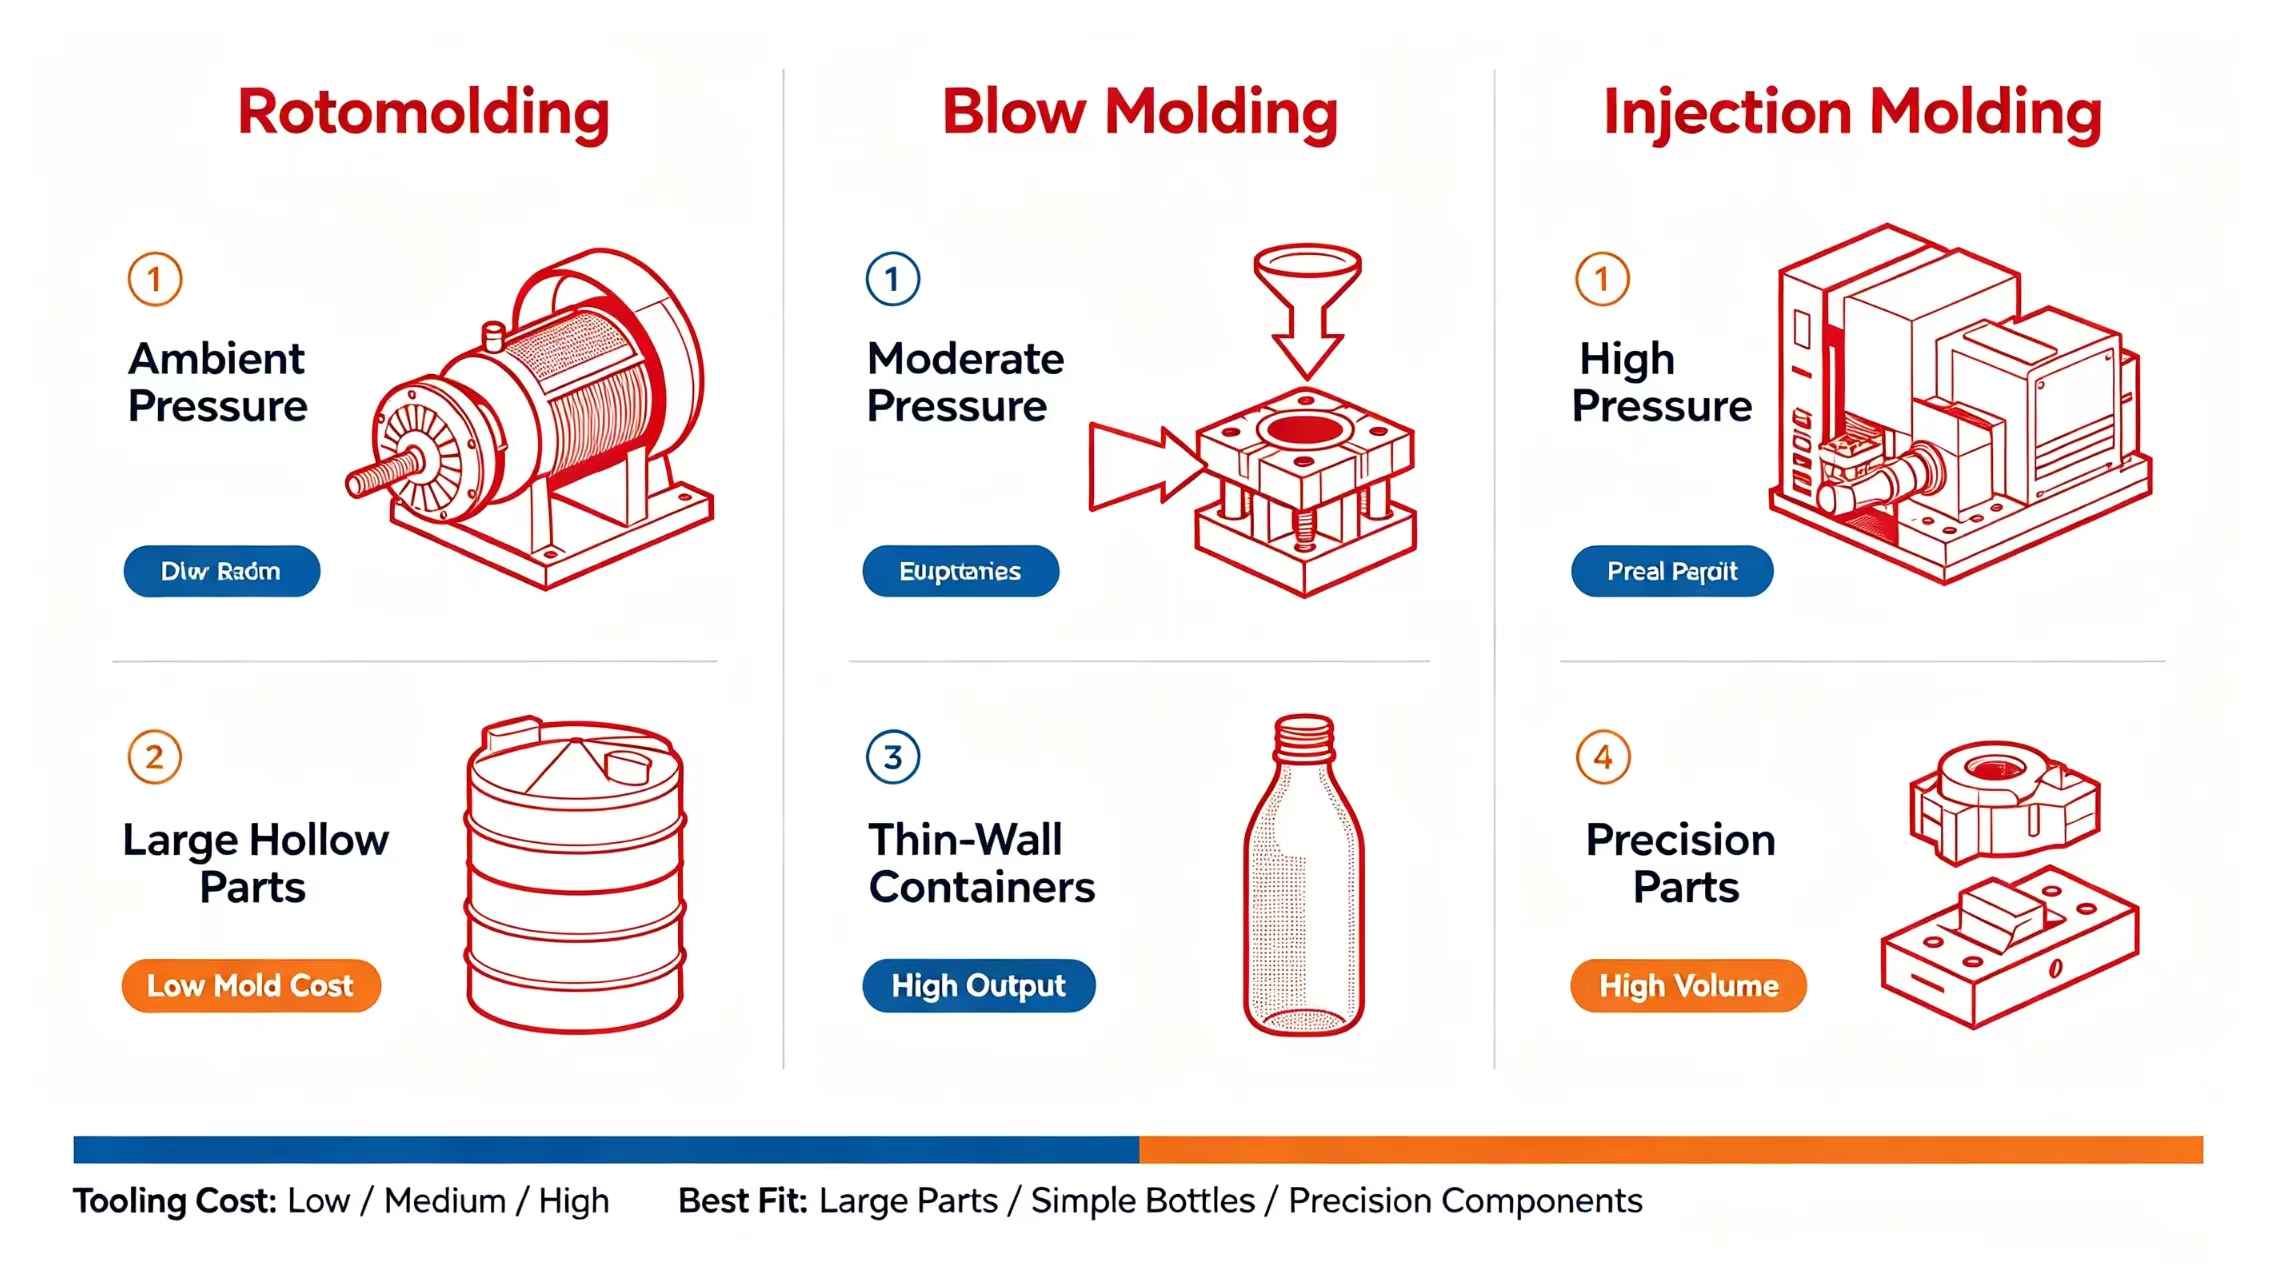
El moldeo rotacional es una técnica de conformado hueco a presión cero. Se carga polvo de polímero finamente molido en un molde cerrado; el molde gira biaxialmente mientras se calienta dentro de un horno. El polvo se funde gradualmente y se adhiere uniformemente a la superficie interior del molde, antes de que un enfriamiento controlado consolide el componente hueco terminado (Crawford y Kearns, 2022). Las principales ventajas de ingeniería se derivan de su condición de conformado a presión ambiente. El proceso permite estructuras huecas a gran escala sin juntas, admite inserciones metálicas moldeadas y proporciona un espesor de pared inherentemente uniforme sin una fuerza de sujeción excesiva. La principal limitación reside en los largos tiempos de ciclo térmico, lo que restringe la tecnología a volúmenes de producción bajos a medios. Las aplicaciones de ingeniería típicas incluyen grandes tanques de almacenamiento de HDPE, pontones flotantes, tanques de combustible personalizados y recipientes de contención de gran tamaño que van desde 50 L hasta 50 000 L.
Moldeo por soplado
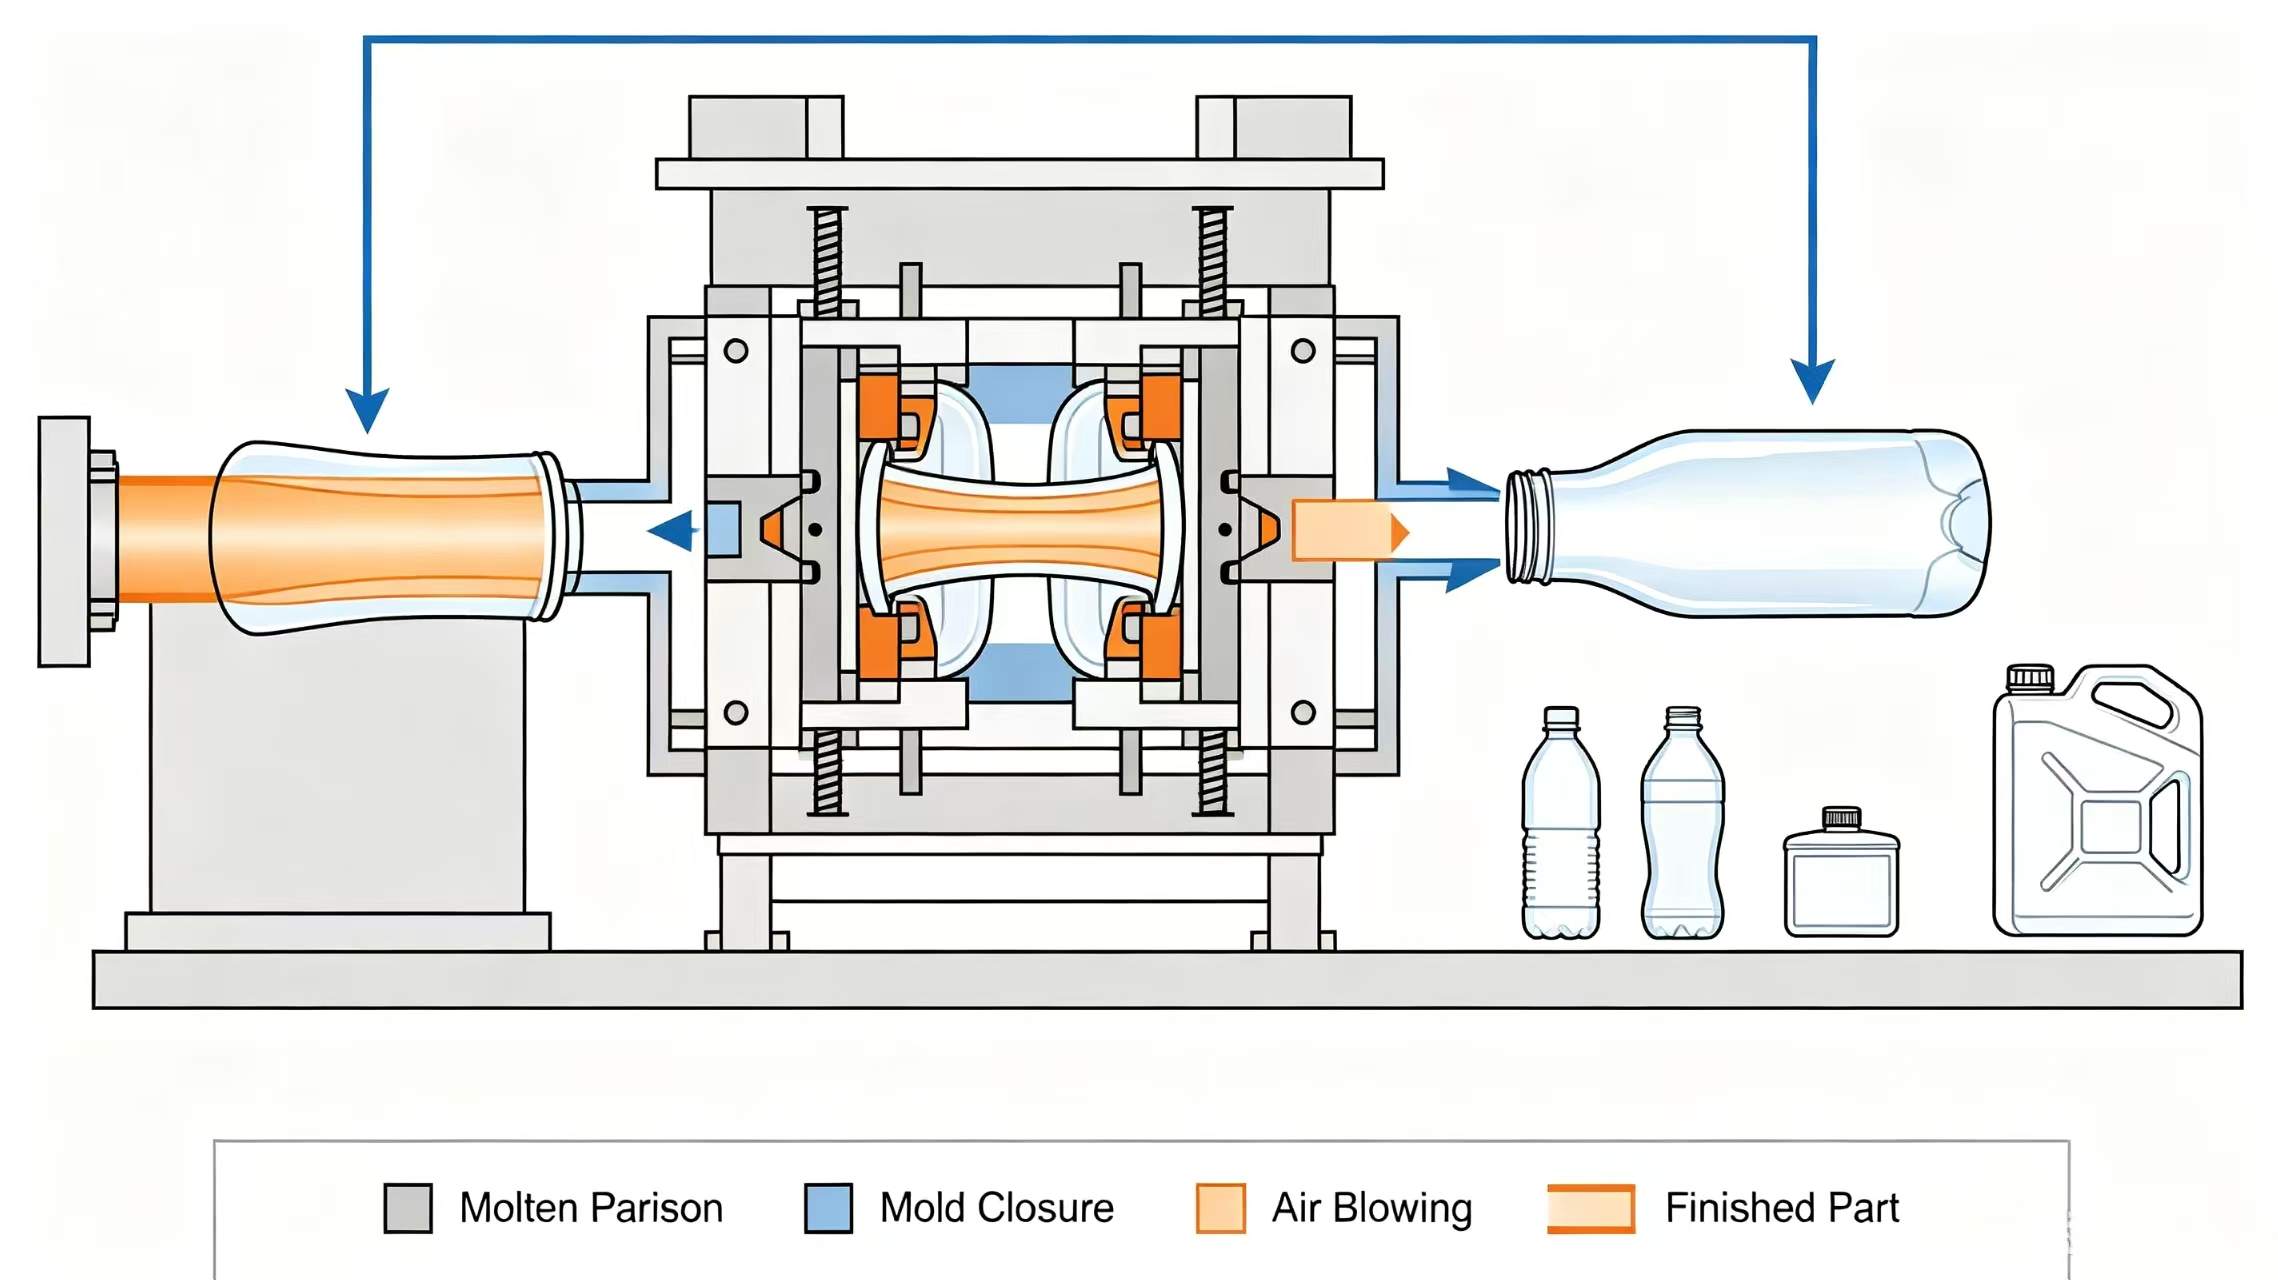
El moldeo por soplado fabrica artículos termoplásticos huecos mediante la expansión neumática de una preforma de polímero fundido dentro de una cavidad de molde a juego. El aire comprimido infla la preforma, forzando al material a adaptarse al interior del molde. El proceso opera a una presión moderada de entre 50 y 140 psi (NPTEL, 2025). La principal ventaja es su alto rendimiento por ciclo, lo que reduce el coste unitario para la producción en serie a gran escala. Sin embargo, el proceso crea una línea de soldadura permanente en los planos de separación del molde, impone restricciones geométricas y presenta una distribución de pared menos uniforme en contornos complejos. Los casos de uso estándar abarcan envases huecos de paredes delgadas de tamaño mediano a pequeño: botellas, bidones y recipientes sencillos para líquidos.
Moldeo por inyección
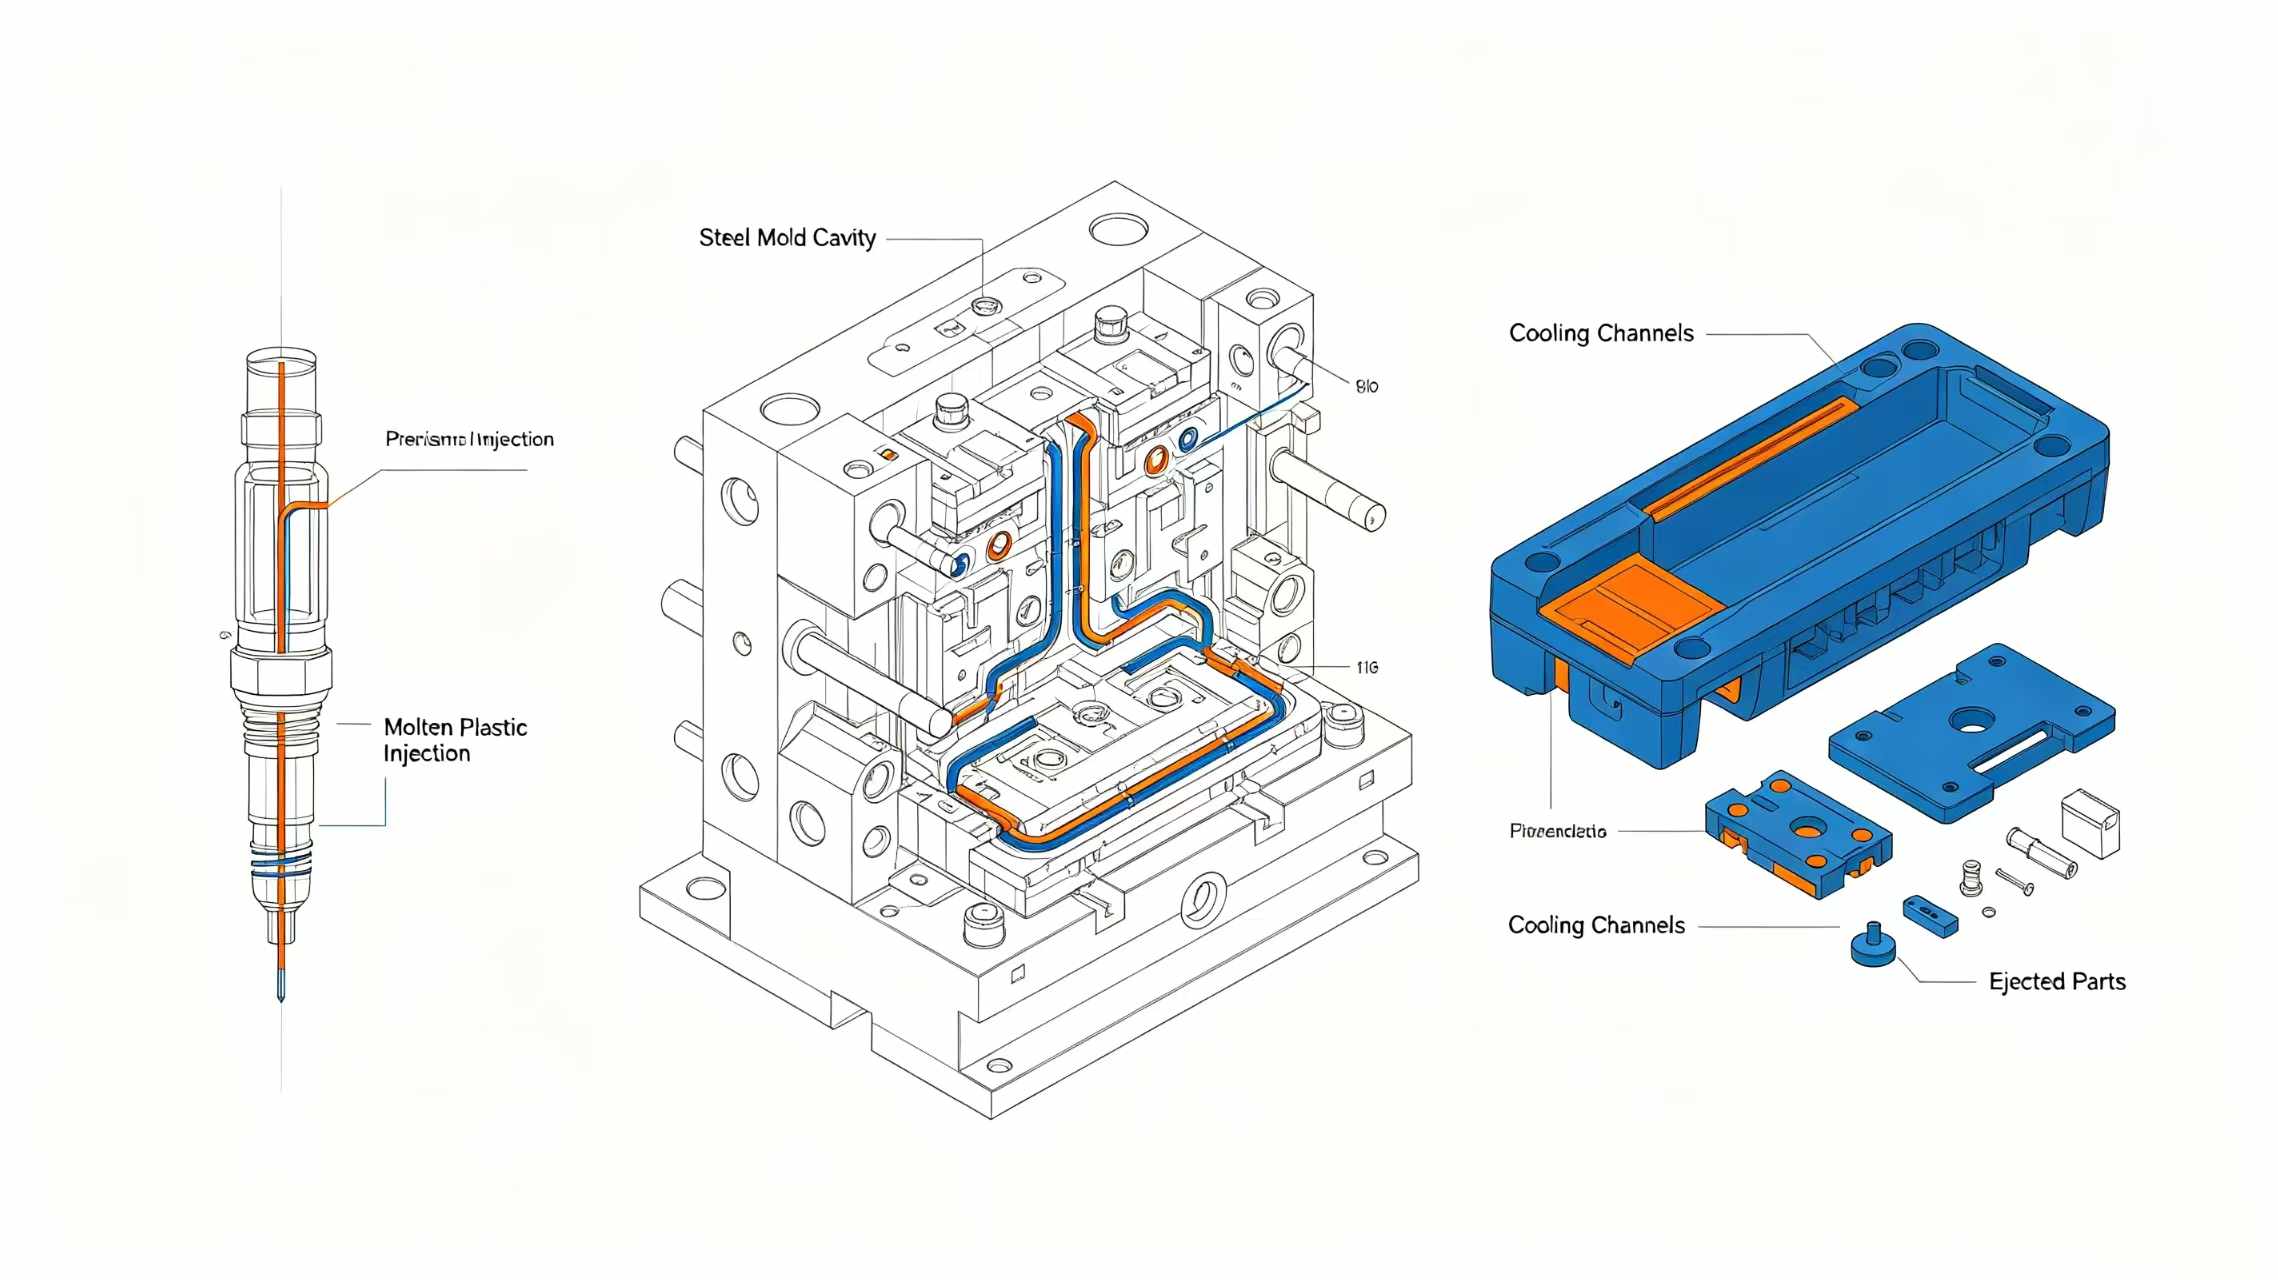
El moldeo por inyección fuerza gránulos termoplásticos fundidos a alta presión hidráulica dentro de cavidades cerradas de moldes de acero mecanizados con precisión. Tras el enfriamiento y la solidificación, el molde se abre para expulsar piezas sólidas o semihuecas. Este proceso de alta presión ofrece tolerancias dimensionales estrictas y una excelente reproducción de detalles superficiales finos (Kalpakjian y Schmid, 2020). El utillaje de alta dureza permite millones de ciclos de producción, pero la inversión en utillaje es considerable y los costes de revisión del molde son elevados. El proceso está optimizado económicamente para series de producción de gran volumen y no es adecuado para componentes huecos extragrandes. Los productos comunes son componentes plásticos sólidos de precisión, carcasas estructurales y pequeños accesorios de montaje.
Matriz de ingeniería comparativa
| Parámetro | Moldeo rotacional | Moldeo por soplado | Moldeo por inyección |
| Escala máxima de la pieza | De grande a extragrande | Pequeño y mediano | Componentes pequeños |
| Presión de funcionamiento | Ambiente / 0 psi | 50–140 psi | Alta presión hidráulica |
| Inversión en herramientas | Bajo | Medio | Alto |
| Gama de lotes económicos | Volumen bajo a medio | Volumen medio a alto | Alto volumen |
| uniformidad del espesor de la pared | Excelente | Moderado | Bien |
| Construcción sin juntas | Completamente perfecto | Contiene línea de soldadura por pellizco | Sin carcasa hueca continua |
| Tolerancia dimensional típica | ±2% | ±0,5–1% | ±0,05–0,3% |
Marco de decisión de ingeniería
Colabora con Mellow Rotomolding
Mellow Rotomolding fabrica componentes personalizados mediante moldeo rotacional, incluyendo tanques de almacenamiento de plástico, pontones flotantes, tanques de combustible OEM y carcasas estructurales. Nuestro equipo de ingeniería analiza la geometría de la pieza, las especificaciones del material, los requisitos de carga y el volumen del lote para validar la viabilidad del proceso. Envíenos sus planos CAD o especificaciones técnicas para recibir una evaluación de ingeniería detallada y un presupuesto formal.
Referencias
Escanea y envíalo a WhatsApp. :
Hogar
Productos
contacto