Xiamen Mellow Rotomolding, empresa dedicada a la fabricación e I+D mediante rotomoldeo/moldeo rotacional, está ubicada en la hermosa ciudad costera de Xiamen.
Xiamen Mellow Rotomolding, empresa dedicada a la fabricación e I+D mediante rotomoldeo/moldeo rotacional, está ubicada en la hermosa ciudad costera de Xiamen.

El mercado mundial de consolas para embarcaciones alcanzó un valor de 6.150 millones de dólares en 2025 y se prevé que llegue a los 9.310 millones de dólares en 2032, con una tasa de crecimiento anual compuesta (CAGR) del 6,1%. Dentro de este mercado, las embarcaciones tipo pontón representan el 24,7% (aproximadamente 770 millones de dólares) y se espera que registren el mayor crecimiento hasta 2030, impulsado por la demanda de actividades recreativas orientadas a la familia.
Este crecimiento está transformando la manera en que los fabricantes de equipos originales y los astilleros conciben el suministro de consolas. La consola de un pontón no es simplemente una superficie de montaje para indicadores y un volante. Es un componente estructural que debe soportar la exposición continua a los rayos UV, las salpicaduras de agua salada, las vibraciones de los motores fueraborda y el desgaste diario de una cabina al aire libre. Las consolas tradicionales de fibra de vidrio, si bien resultan estéticamente familiares, están siendo reemplazadas cada vez más por alternativas de polietileno (PE) rotomoldeado por razones que van más allá del costo.
Esta guía explica qué son las consolas para pontones moldeadas por rotación, qué materiales se utilizan habitualmente para las consolas de embarcaciones tipo pontón, cómo se compara el polietileno moldeado por rotación con la fibra de vidrio y el aluminio, y cómo evaluar a un fabricante de equipos originales (OEM) para su próximo programa de consolas.
Una consola de pontón moldeada por rotación es un componente estructural hueco y sin juntas, fabricado mediante moldeo rotacional: un proceso de rotación multieje con calentamiento en el que la resina de polietileno en polvo se funde y recubre uniformemente las paredes internas de un molde de aluminio. A diferencia del moldeo por inyección o el moldeo por soplado, el moldeo rotacional funciona sin presión externa, lo que produce paredes sin tensiones y con un espesor uniforme en geometrías complejas.
Este proceso resulta especialmente ventajoso para embarcaciones tipo pontón. Las consolas de mando modernas para pontones cuentan con paneles de instrumentos con un diseño ergonómico, compartimentos de almacenamiento integrados, soportes empotrados para indicadores e interruptores, y canales para el cableado incorporado. El rotomoldeo permite consolidar todas estas características en una sola pieza moldeada, eliminando pasos de ensamblaje secundarios y posibles fugas.
Las consolas de las embarcaciones tipo pontón no están hechas de un solo material. Los distintos fabricantes de embarcaciones eligen diferentes soluciones en función del posicionamiento del modelo, el coste, los requisitos estéticos y el volumen de producción:
Fibra de vidrio (PRFV)Actualmente, es el material más común para las consolas de las embarcaciones tipo pontón. Las consolas de fibra de vidrio ofrecen libertad de diseño y un acabado de gelcoat de alto brillo, y se utilizan ampliamente en embarcaciones tipo pontón de gama media a alta. Sin embargo, la fibra de vidrio es frágil y puede desarrollar ampollas y grietas en el gelcoat bajo vibraciones prolongadas y exposición al agua salada, y su reparación es relativamente difícil.
AluminioExisten consolas de aluminio, generalmente con construcción totalmente soldada. Son ligeras y resistentes, ideales para embarcaciones tipo pontón que requieren reducción de peso o un estilo industrial. El aluminio requiere protección mediante recubrimiento y atención a la corrosión galvánica entre los componentes de acero inoxidable.
Plásticos moldeados por inyecciónExisten plásticos moldeados por inyección, pero se utilizan principalmente para componentes pequeños de consolas, como paneles de puertas, molduras, soportes de montaje y carcasas de instrumentos. El moldeo por inyección es adecuado para piezas pequeñas, de alta precisión y de gran volumen, no para grandes cuerpos huecos de consolas.
MaderaLa madera se utiliza principalmente para la decoración local o los paneles de instrumentos en las consolas, como los paneles de teca o caoba o las bases del volante. Tras un tratamiento conservante, ofrece cierta resistencia a la intemperie, pero ya no es un material estructural común en las consolas de las embarcaciones modernas tipo pontón.
Polietileno (PE) rotomoldeadoEl polietileno rotomoldeado es un material emergente en los últimos años para consolas, adecuado para piezas estructurales huecas de gran tamaño, con funciones integradas y sometidas a altos impactos. Permite crear una consola hueca sin juntas y moldear directamente puntos de montaje de instrumentos, compartimentos de almacenamiento, canales para el cableado y mucho más.
ConclusiónLos materiales estructurales más comunes para las consolas de las embarcaciones tipo pontón son la fibra de vidrio y el aluminio; el moldeo por inyección se utiliza para accesorios pequeños; la madera se utiliza para paneles decorativos; el polietileno rotomoldeado es una solución emergente que equilibra la resistencia al impacto, la resistencia a la corrosión y la integración funcional.
| Característica | PE rotomoldeado | Fibra de vidrio (PRFV) | Aluminio |
| Resistencia a la corrosión | 100% inoxidable; inerte al agua salada. | Resistente, pero el gelcoat se degrada. | Requiere recubrimiento; riesgo de corrosión galvánica |
| Resistencia al impacto y durabilidad | Absorbe los impactos y rebota; no se vuelve quebradizo a bajas temperaturas; rara vez se daña. | Frágil; se agrieta con la vibración. | Abolladuras permanentes |
| Profundidad de color | Color uniforme (no se desvanecerá a blanco) | Solo la superficie de gelcoat | Solo superficie pintada |
| Costo del moho | Bajo a moderado (molde de aluminio) | Costo de moldeo bajo, mano de obra costosa | De moderado a alto |
| Complejidad del diseño | Curvas orgánicas de gran altura, rebajes, inserciones moldeadas. | Moderado: limitado por la bandeja | Limitaciones geométricas bajas |
| Peso | Luz | Moderado | De moderado a intenso |
| Reparación tras daños | El PE lineal se puede soldar por calor; el PE reticulado no es soldable. | Riesgo de deslaminación; difícil de reparar | Soldable |
| Volumen de producción óptimo | Volumen pequeño a medio-alto (fabricante de equipos originales) | Volumen bajo a medio | Variable |
La diferencia de rendimiento es más evidente en tres áreas: resistencia al impacto, durabilidad y longevidad del color. Si bien las consolas de fibra de vidrio son lisas y pulidas cuando son nuevas, son propensas a agrietarse alrededor de los puntos de tensión, a ampollarse la capa de gelcoat bajo una exposición prolongada al agua salada y son difíciles de reparar una vez agrietadas. Las consolas de polietileno, por el contrario, absorben el impacto sin agrietarse, mantienen su resistencia incluso a temperaturas extremas bajo cero y rara vez sufren daños estructurales en el uso diario. La principal ventaja del PE rotomoldeado no es que sea "fácil de reparar", sino que "no se rompe fácilmente". Si un componente lineal de PE desarrolla una grieta, se puede reparar mediante soldadura por aire caliente, mientras que el PE reticulado no es soldable. Además, las consolas de PE mantienen su color moldeado en todo el espesor del material, sin que la capa de gelcoat se desconche o se decolore.
La ventaja de la pintura en toda su masa no es insignificante para las embarcaciones tipo pontón, que suelen operar en entornos con alta radiación UV. Las consolas de fibra de vidrio y aluminio pintado requieren un repintado periódico a medida que sus acabados superficiales se degradan. Las consolas de PE resistentes a los rayos UV conservan su aspecto sin necesidad de mantenimiento.
Dicho esto, la fibra de vidrio aún presenta una ventaja en un aspecto: el acabado superficial. Las consolas moldeadas por rotación tienen, por defecto, un aspecto ligeramente texturizado y mate. Para los fabricantes que requieren un acabado brillante y de alta calidad, puede ser necesario un procesamiento posterior adicional, como el texturizado de la superficie durante el moldeo o la pintura secundaria. Esto es una consideración de diseño, no una limitación.
Calidad del material y estabilización UV
No todo el polietileno es igual. Para aplicaciones en consolas marinas, la resina debe incorporar aditivos de estabilización UV suficientes para prevenir la degradación, la decoloración y la fatiga estructural causadas por la exposición prolongada al sol. Las formulaciones de resina de polietileno rotomoldeado de grado marino están específicamente tratadas para aliviar tensiones y estabilizadas contra los rayos UV en entornos marinos adversos, y son impermeables a la sal y la humedad. Confirme que el fabricante especifique resina virgen con un paquete de aditivos UV documentado, no material reciclado o remoldeado.
Espesor de pared y diseño estructural
Moldeado - Integración en el inserto
Una de las principales ventajas del rotomoldeo es la posibilidad de encapsular los insertos directamente en la pared de la consola durante el proceso de moldeo. Insertos de latón roscados para el montaje de instrumentos, bridas de aluminio para los embellecedores del volante, orificios pretaladrados para los paneles de interruptores y aberturas de ventilación pueden integrarse directamente en el diseño del molde, minimizando así los pasos de ensamblaje secundarios. Esto reduce los costos de mano de obra y elimina las posibles fugas asociadas con el taladrado posterior al moldeo.
Tolerancia ambiental y a la temperatura
Las embarcaciones tipo pontón operan en un amplio rango de temperaturas. Confirme que la formulación de PE seleccionada mantenga su flexibilidad y resistencia al impacto tanto en temperaturas bajo cero como en entornos de alta temperatura. El polietileno lineal de baja densidad (LLDPE) es la opción estándar para componentes marinos, ya que conserva una alta resistencia al impacto en frío extremo, evitando el agrietamiento por rotura en frío durante los impactos.
La industria del rotomoldeo cuenta con una amplia gama de capacidades. Algunos proveedores se especializan en piezas estándar de alto volumen; otros están equipados para programas de consolas OEM complejos y con gran cantidad de funciones. Estos son los criterios de evaluación más importantes:
Ingeniería de moldes interna
Trazabilidad y certificación de materiales
Capacidad de integración de funciones
Flexibilidad en el volumen de producción
Transparencia en los plazos de entrega
Un programa de consolas rotomoldeadas bien estructurado sigue una secuencia clara:
Paso 1: Revisión del diseño y análisis DFM.El fabricante evalúa sus archivos STEP/IGS para determinar la viabilidad del moldeo rotacional: distribución del espesor de la pared, ángulos de desmoldeo, líneas de separación del molde y ubicación de las características.
Paso 2: Diseño y fabricación del molde.Los moldes de aluminio se mecanizan a partir del modelo 3D aprobado. Las consolas complejas pueden requerir moldes de varias piezas con secciones extraíbles para los rebajes.
Paso 3: Prototipado y validación.Se fabrican muestras del primer artículo, se mide la uniformidad del espesor de la pared y se prueba su ajuste y acabado. En esta etapa se verifican las posiciones de montaje de los instrumentos, la alineación del bisel del volante y el enrutamiento del cableado.
Paso 4: Producción y control de calidad.Cada lote de producción se somete a inspección dimensional, verificación del espesor de la pared e inspección visual. Para componentes marinos, se deben incluir pruebas de radiación UV y pruebas de impacto en el protocolo de calidad.
Paso 5: Postprocesamiento y ensamblaje.El recorte, la perforación, la instalación de insertos y el acabado de la superficie se realizan según sea necesario.
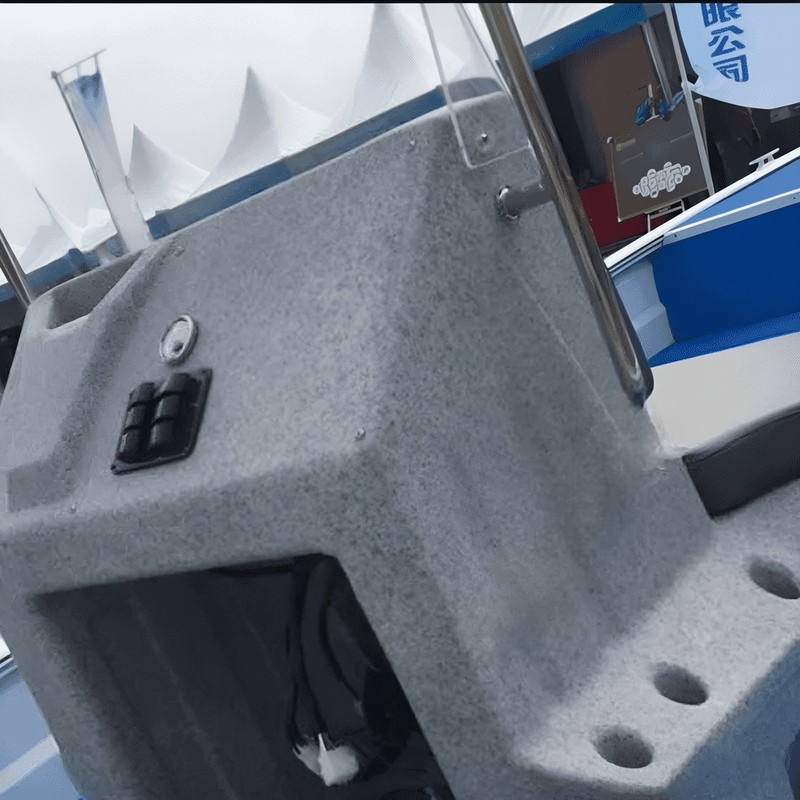 | 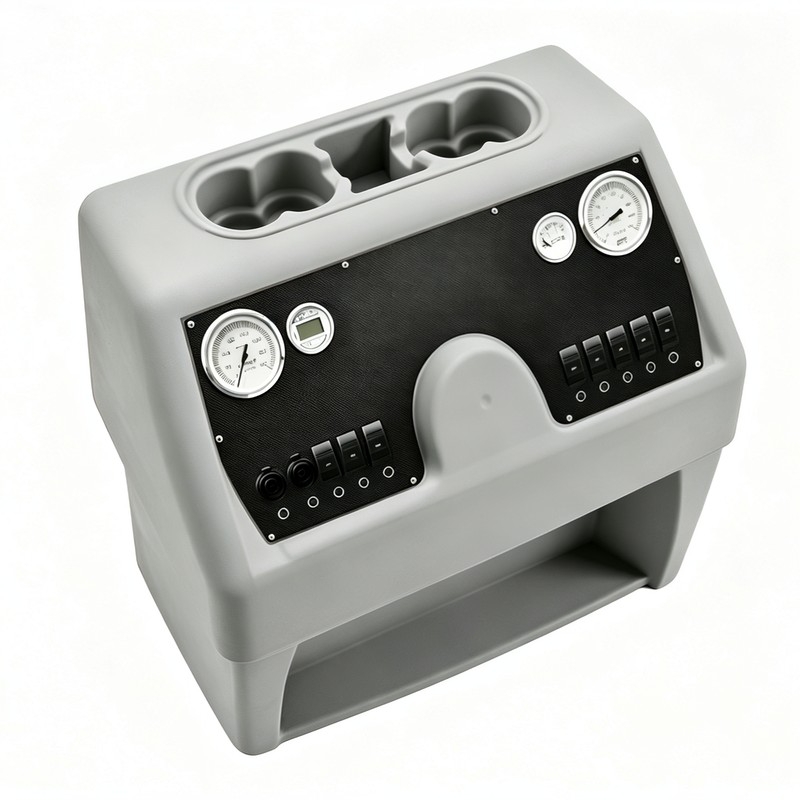 | 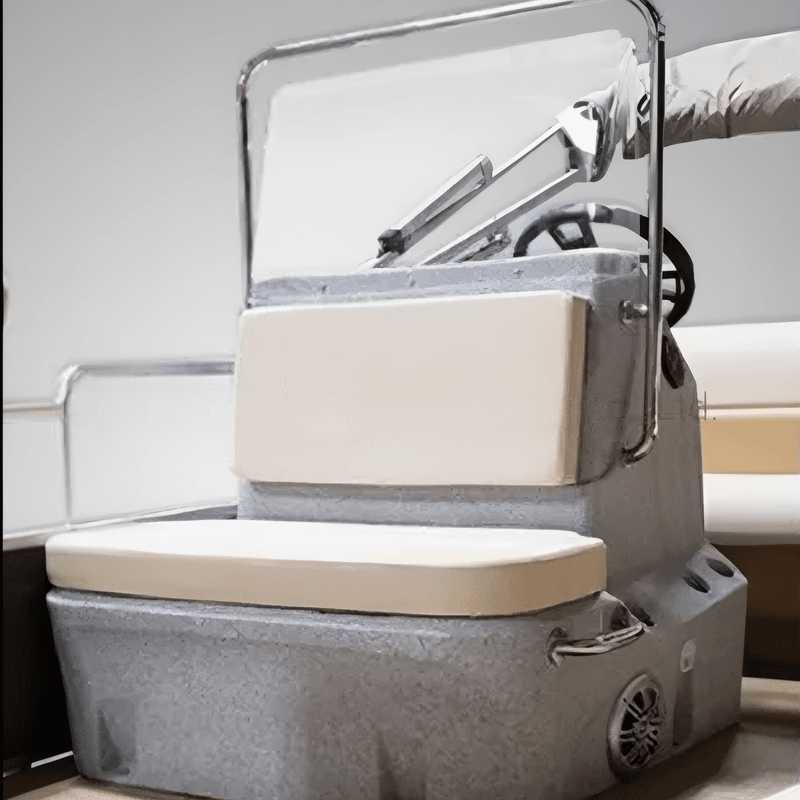 | 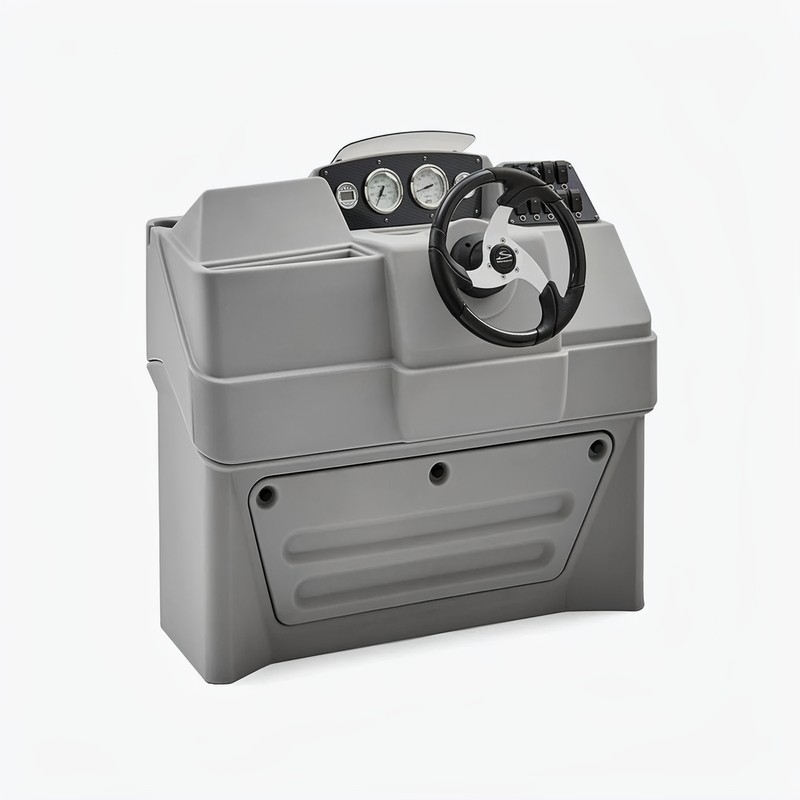 |
Sí. Con una construcción adecuada de doble pared y refuerzos localizados en los puntos de montaje, las consolas rotomoldeadas ofrecen una rigidez estructural suficiente. La clave reside en diseñar el molde con nervaduras de refuerzo integradas y soportes de montaje moldeados, en lugar de depender únicamente del grosor de la pared.
Las consolas moldeadas por rotación tienen, de serie, un acabado mate ligeramente texturizado. Mediante el texturizado y el tratamiento superficial durante el moldeo, el acabado se puede perfeccionar para satisfacer requisitos estéticos específicos. La ventaja es que el color impregna todo el material, por lo que los arañazos y el desgaste no dejan al descubierto un color diferente.
La fabricación de moldes de aluminio a medida suele tardar entre 30 y 45 días. Se pueden producir y entregar prototipos para su aprobación entre 7 y 10 días después de la finalización del molde. El plazo de producción depende del volumen del pedido y se presupuesta para cada proyecto.
Sí. Ofrecemos la posibilidad de igualar el color a medida para todos los programas de consolas moldeadas por rotación. El pigmento resistente a los rayos UV se incorpora a la resina, lo que garantiza un color uniforme en toda la pieza y una resistencia a la decoloración a largo plazo.
Escanea y envíalo a WhatsApp. :
Hogar
Productos
contacto